Productos
Sobre nosotros

Soporte técnico

Sep. 07, 2026
Compartir:Un horno de tratamiento térmico industrial no se selecciona únicamente por la temperatura y el tamaño de la cámara. El horno adecuado debe diseñarse teniendo en cuenta el material, la geometría de la pieza de trabajo, el proceso de tratamiento térmico, la capacidad de producción, la atmósfera del horno, la uniformidad de la temperatura y los requisitos de enfriamiento.
Para los fabricantes, la verdadera cuestión no es simplemente"¿Qué horno debería comprar?"pero"¿Qué configuración de horno puede lograr consistentemente el resultado metalúrgico requerido con la capacidad de producción requerida?"
El horno correcto debe coincidir con el material de la pieza de trabajo, el proceso de tratamiento térmico, la capacidad de producción, la atmósfera protectora, la uniformidad de temperatura, el método de enfriamiento, los requisitos de calidad y las condiciones operativas de la fábrica.
Para los fabricantes de componentes automotrices, sujetadores, piezas de pulvimetalurgia, tubos de acero inoxidable, cojinetes, componentes de aluminio, herramientas, radiadores y otros productos metálicos, un horno seleccionado incorrectamente puede provocar dureza inestable, oxidación, distorsión, densidad insuficiente, alto consumo de energía, calidad inconsistente del producto o costos de producción excesivos.
Esta guía explica los principales tipos de hornos de tratamiento térmico industriales, los procesos comunes de tratamiento térmico, las aplicaciones típicas, las especificaciones técnicas importantes y la información clave que los fabricantes deben evaluar antes de comprar un horno.
Ya sea que esté reemplazando un horno existente, ampliando la capacidad de producción o construyendo una nueva línea de tratamiento térmico, esta guía lo ayudará a comprender cómo seleccionar un horno que se ajuste a sus requisitos de producción reales.
Un horno de tratamiento térmico industrial es un equipo que se utiliza para calentar, mantener y enfriar componentes metálicos en condiciones controladas para lograr propiedades metalúrgicas, mecánicas, dimensionales o superficiales específicas.
A diferencia de un horno de calentamiento general, un horno de tratamiento térmico debe controlar con precisión varias variables del proceso.
Diferentes materiales y procesos de tratamiento térmico requieren diferentes rangos de temperatura.
Por ejemplo, el templado puede tener lugar a temperaturas relativamente moderadas, mientras que el recocido, la soldadura fuerte, la sinterización, la carburación o el tratamiento en solución pueden requerir temperaturas considerablemente más altas.
Por lo tanto, el horno debe proporcionar no sólo una temperatura máxima suficiente sino también un control estable en todo el rango de funcionamiento requerido.
La pieza de trabajo debe permanecer a la temperatura requerida el tiempo suficiente para que se produzca la transformación metalúrgica deseada.
Un tiempo de retención insuficiente puede provocar un tratamiento incompleto, mientras que un tiempo de retención excesivo puede reducir la productividad o afectar negativamente las propiedades del material.
La atmósfera que rodea la pieza de trabajo puede afectar significativamente al resultado final. Dependiendo de la aplicación, los hornos pueden utilizar nitrógeno, hidrógeno, mezclas de nitrógeno/hidrógeno, gas craqueado de amoníaco, atmósfera endotérmica, gas inerte, atmósfera de carbono controlada o vacío. El control adecuado de la atmósfera puede ayudar a prevenir la oxidación, la descarburación, la decoloración, la contaminación y otras reacciones superficiales no deseadas.
La refrigeración es tan importante como la calefacción. Dependiendo del proceso, las piezas de trabajo pueden requerir enfriamiento en horno, enfriamiento controlado por gas, enfriamiento por aire, enfriamiento con aceite, enfriamiento con agua, enfriamiento rápido o enfriamiento controlado de múltiples etapas. La relación entre calentamiento, retención, atmósfera y enfriamiento determina en última instancia el rendimiento del componente terminado.
El tratamiento térmico se utiliza en toda la fabricación moderna para modificar las propiedades de los metales sin cambiar necesariamente la forma física del componente.
Dependiendo del proceso y material, el tratamiento térmico puede mejorar:
- Dureza
- Resistencia a la tracción
- Dureza
- Resistencia al desgaste
- Resistencia a la fatiga
- Estabilidad dimensional
- Resistencia a la corrosión
- maquinabilidad
- Estado de la superficie
- Distribución de tensiones internas.
Para los fabricantes de producción en masa, el objetivo no es simplemente obtener el resultado correcto en un componente.
El verdadero desafío es lograr el mismo resultado metalúrgico y mecánico repetidamente en miles o millones de piezas.
Por eso son importantes la uniformidad de la temperatura del horno, el control de la atmósfera, el método de carga, la velocidad de la cinta, el diseño de la zona de calentamiento, el sistema de enfriamiento, la automatización y la repetibilidad del proceso.
Un diseño deficiente del horno o un proceso mal adaptado pueden provocar problemas como:
- Dureza desigual
- Oxidación excesiva
- Decoloración de la superficie
- Cracking
- Distorsión térmica
- Descarburación
- Baja densidad sinterizada
- Soldadura incompleta
- Lotes inconsistentes
- Tasas de desperdicio excesivas
- Alto consumo de gas protector
- Alto consumo de energía
- Baja eficiencia de producción
Por lo tanto, seleccionar el horno de tratamiento térmico adecuado requiere comenzar con la pieza de trabajo y el objetivo de producción, no simplemente seleccionar un horno de un catálogo.
El recocido implica calentar un material a una temperatura específica, mantenerlo durante un período definido y luego enfriarlo en condiciones controladas.
Dependiendo del material y del proceso, el recocido se puede utilizar para:
Las aplicaciones típicas de recocido incluyen:
Para acero inoxidable y otros materiales sensibles a la oxidación, se puede utilizar un horno de recocido brillante con una atmósfera protectora controlada para reducir la oxidación de la superficie.
El templado se realiza comúnmente después del endurecimiento o temple.
Un componente endurecido puede tener una gran dureza pero una excesiva fragilidad o tensión interna. El templado recalienta el componente a una temperatura controlada para obtener un mejor equilibrio entre dureza, tenacidad y estabilidad dimensional.
Las aplicaciones típicas incluyen:
Los hornos de templado pueden diseñarse como sistemas discontinuos o continuos según el volumen de producción y el tipo de pieza de trabajo.
El endurecimiento se utiliza para aumentar la dureza y la resistencia al desgaste de los metales, especialmente los aceros.
La pieza de trabajo se calienta a una temperatura específica y luego se enfría a un ritmo controlado, a menudo mediante enfriamiento rápido.
Las aplicaciones típicas incluyen:
El endurecimiento exitoso requiere un control cuidadoso de la uniformidad del calentamiento, el tiempo de remojo, el tiempo de transferencia y las condiciones de enfriamiento.
La carburación es un proceso de endurecimiento de superficies comúnmente utilizado para componentes de acero con bajo contenido de carbono.
Durante el proceso, se introduce carbono en la superficie de la pieza de trabajo a temperatura elevada. Posteriormente, el componente se enfría para producir una superficie dura y resistente al desgaste, manteniendo al mismo tiempo un núcleo relativamente resistente.
Las aplicaciones típicas incluyen:
Las variables de proceso importantes incluyen:
Para producción de gran volumen, se pueden utilizar sistemas de hornos de cementación y enfriamiento continuos.
La nitruración introduce nitrógeno en la superficie de ciertos aceros para mejorar el rendimiento de la superficie.
Dependiendo de los requisitos del material y del proceso, la nitruración puede proporcionar:
Los componentes típicos incluyen:
Durante la nitruración es especialmente importante un control preciso de la temperatura y la atmósfera.
La sinterización es uno de los procesos térmicos más importantes en la pulvimetalurgia.
Los componentes en polvo prensados o moldeados se calientan por debajo de la temperatura de fusión del material primario para que las partículas se unan y el componente desarrolle la densidad, resistencia, estructura y propiedades dimensionales requeridas.
Las aplicaciones típicas incluyen:
Un proceso de sinterización completo puede incluir:
Las variables importantes incluyen:
Para los fabricantes que producen grandes cantidades de componentes similares, un horno de sinterización con cinta de malla continua puede proporcionar una producción estable y automatizada.
La soldadura fuerte es un proceso de unión térmica en el que un metal de aportación se funde y se distribuye entre superficies metálicas muy ajustadas sin fundir los materiales base.
En la producción industrial, la calidad de la soldadura fuerte depende no sólo de la temperatura del horno, sino también de la uniformidad de la temperatura, el control de la atmósfera, la limpieza de la pieza de trabajo, la velocidad de calentamiento, el tiempo de mantenimiento y las condiciones de enfriamiento.
Las aplicaciones típicas incluyen:
Para una producción de gran volumen, un horno de soldadura fuerte de atmósfera controlada continua puede ayudar a mejorar la consistencia de las juntas y al mismo tiempo reducir la oxidación y la variación manual.
Al seleccionar un horno de soldadura fuerte, los fabricantes deben evaluar el tamaño del componente, el tipo de aleación, el material de relleno, la capacidad de producción requerida, la atmósfera protectora y la tasa de fuga aceptable.
El tratamiento térmico en solución se usa comúnmente para aleaciones de aluminio, aceros inoxidables y otras aleaciones que requieren un calentamiento controlado seguido de un enfriamiento rápido o específico.
El proceso generalmente incluye calentar la pieza de trabajo a una temperatura específica, mantenerla durante el tiempo requerido y luego transferirla a un sistema de enfriamiento.
Las aplicaciones típicas incluyen:
Las variables de proceso importantes incluyen:
Para los componentes de aluminio en particular, el horno y el sistema de enfriamiento deben considerarse como un proceso integrado porque el tiempo de transferencia y la velocidad de enfriamiento pueden afectar directamente las propiedades mecánicas finales.
En proyectos de hornos reales, normalmente no es suficiente seleccionar un horno sólo por el nombre del proceso.
Por ejemplo, dos clientes pueden requerir un horno de sinterización, pero los diseños finales de su horno pueden ser muy diferentes si el tamaño de la pieza de trabajo, la composición del material, la densidad requerida, la capacidad de producción, la atmósfera y los requisitos de enfriamiento son diferentes.
Antes de recomendar una configuración de horno, los ingenieros de Rexin suelen evaluar la siguiente información:
En función de estos factores, se pueden configurar para el proyecto la estructura del horno, las zonas de calentamiento, las dimensiones de trabajo, el sistema de transporte, el sistema de atmósfera, el método de enfriamiento, el nivel de automatización y el diseño de la fábrica.
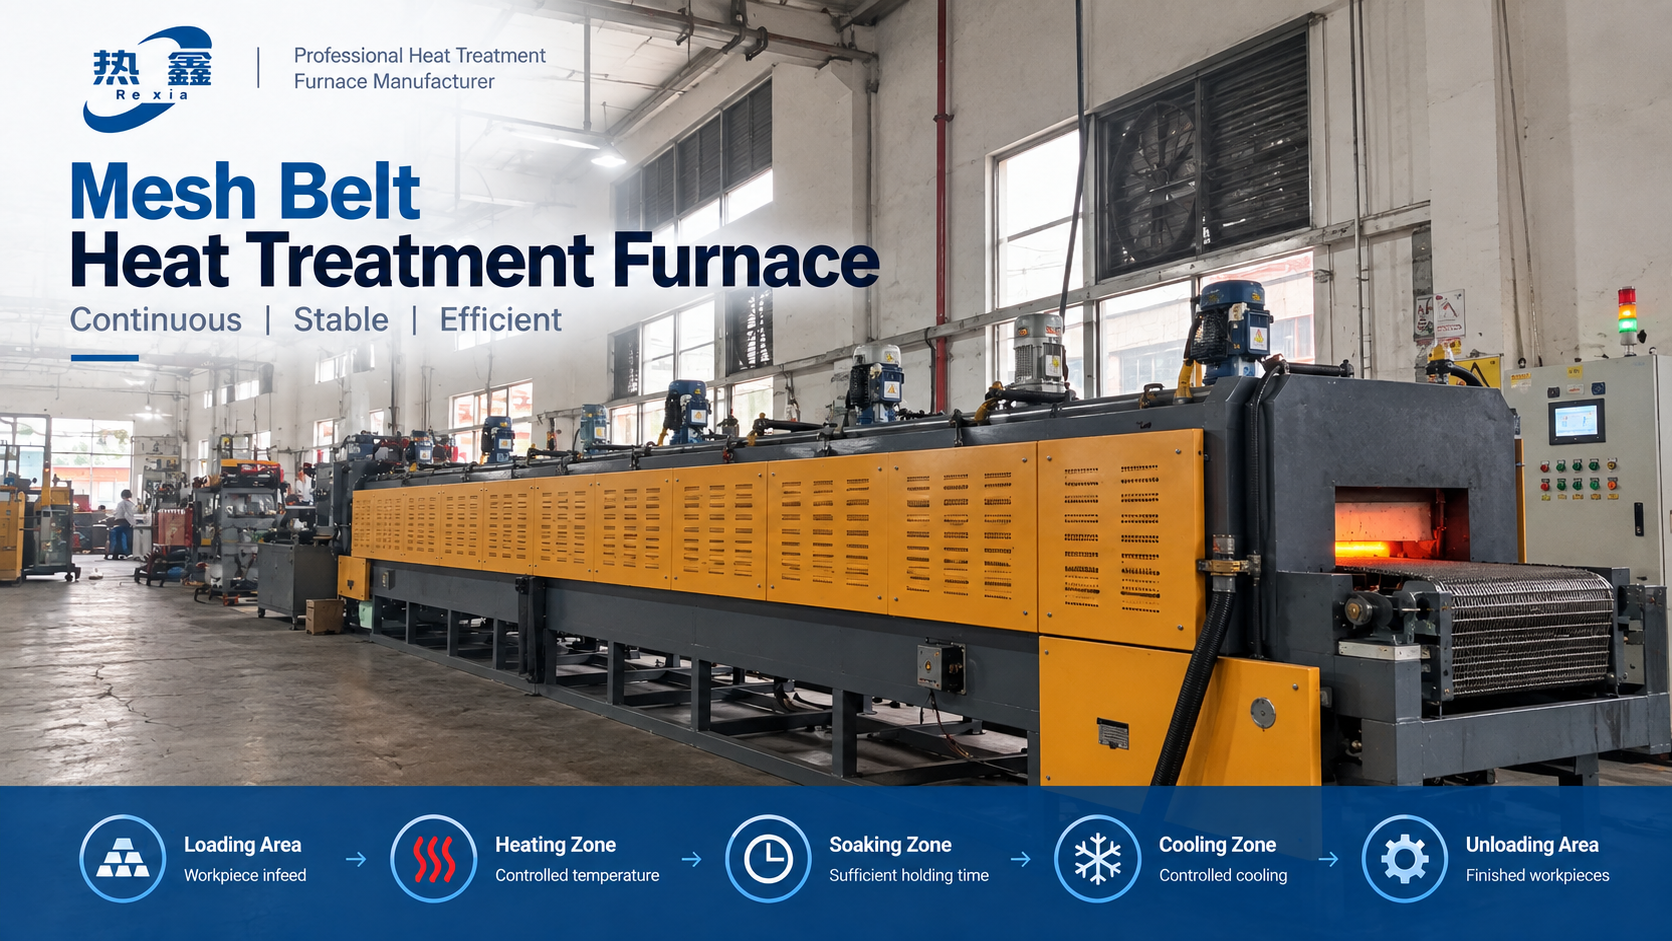 Horno de tratamiento térmico con cinta de malla con proceso continuo de carga, calentamiento, remojo, enfriamiento y descarga.
Un horno de cinta de malla es principalmente adecuado para el tratamiento térmico continuo de piezas pequeñas y medianas con volúmenes de producción relativamente estables.
Las aplicaciones típicas incluyen sujetadores, piezas de pulvimetalurgia, rodamientos, componentes automotrices y pequeños herrajes.
Al seleccionar un horno de cinta de malla, los compradores no deben fijarse únicamente en el ancho de la cinta. Los factores importantes también incluyen:
Una cinta más ancha no significa automáticamente una mayor capacidad de producción útil. El rendimiento final depende del proceso térmico completo y de las condiciones de carga.
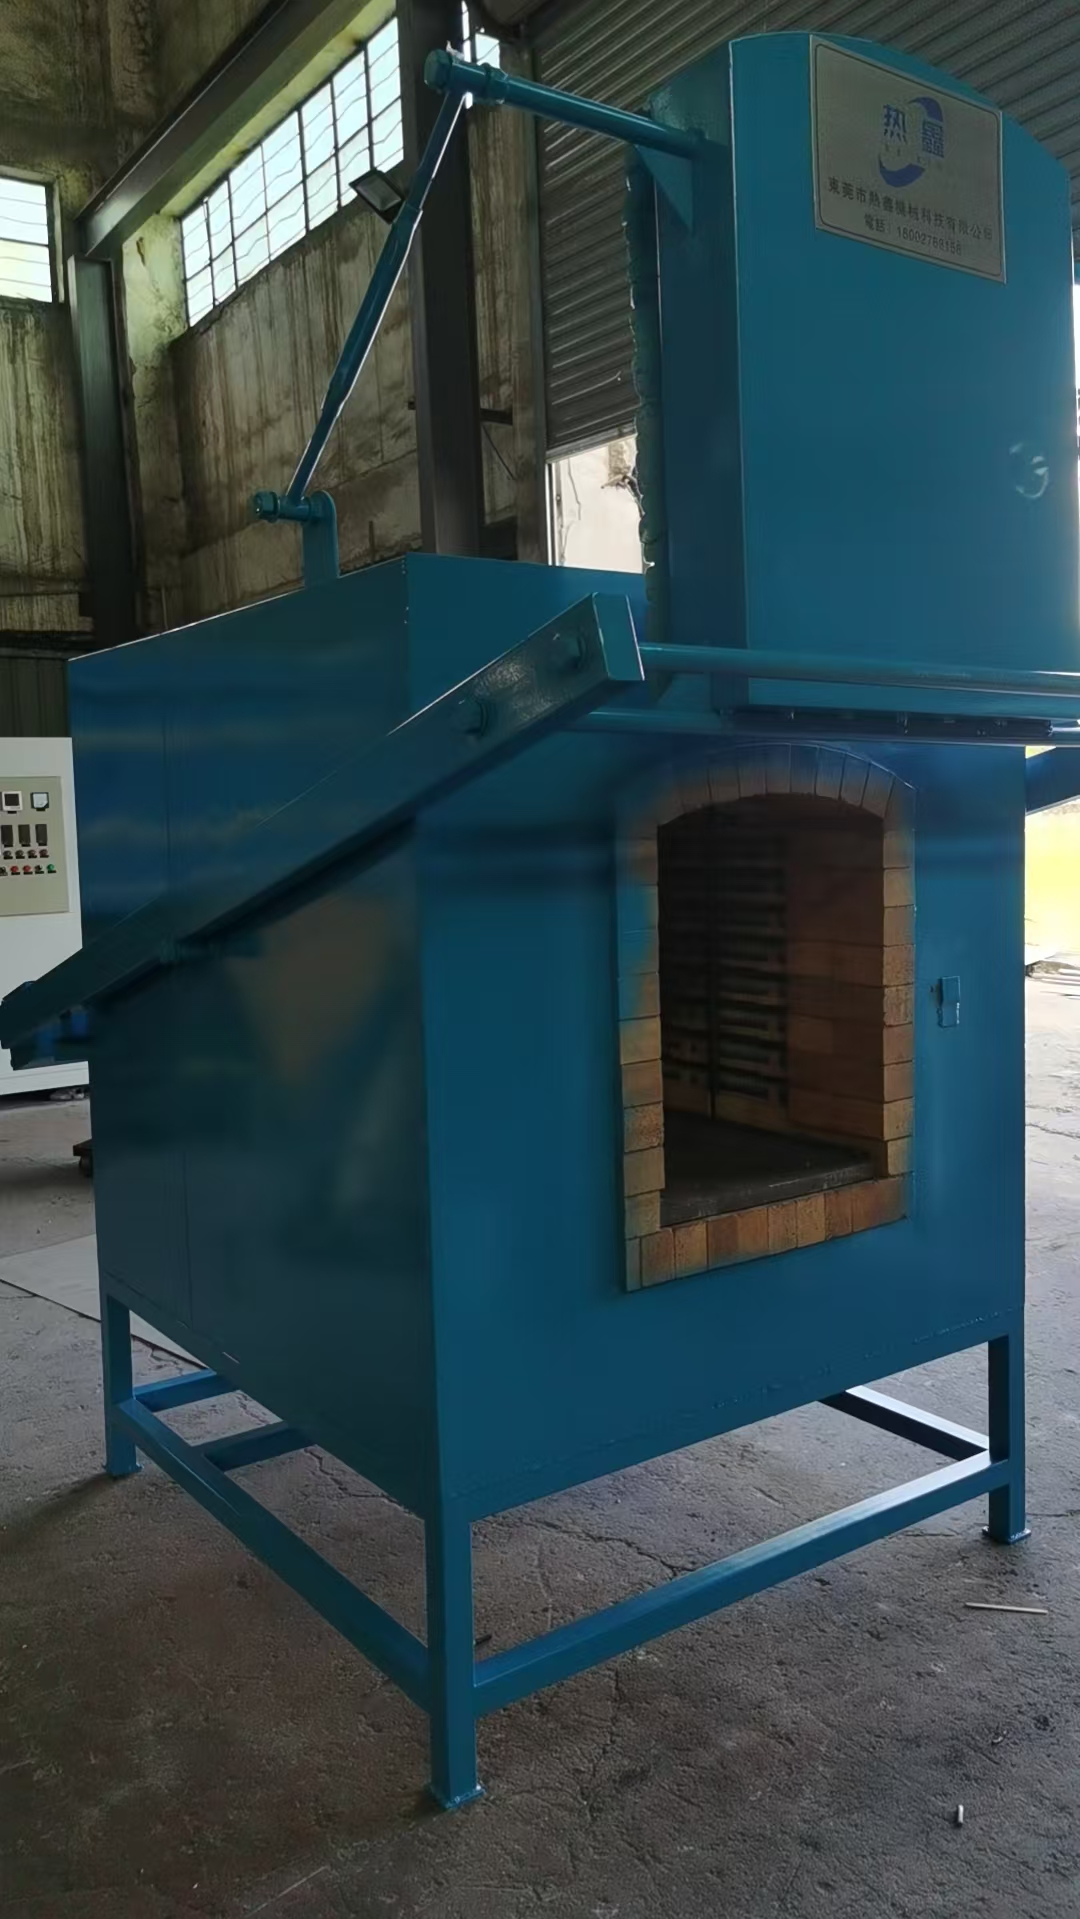
Horno de enfriamiento tipo caja Rexin para aplicaciones de enfriamiento y tratamiento térmico por lotes.
Un horno de caja es un horno de tipo discontinuo adecuado para fabricantes que requieren flexibilidad de producción, múltiples recetas de tratamiento térmico o diferentes tamaños de piezas de trabajo.
Se utiliza comúnmente para herramientas, moldes, engranajes, ejes, piezas mecánicas y producción de lotes pequeños y medianos.
En comparación con un horno continuo, un horno de caja normalmente proporciona mayor flexibilidad pero menor rendimiento continuo.
Los factores clave de selección incluyen el tamaño de la cámara, el peso máximo de carga, la uniformidad de la temperatura, los requisitos de la atmósfera, la potencia de calentamiento, el método de carga y el proceso de enfriamiento.
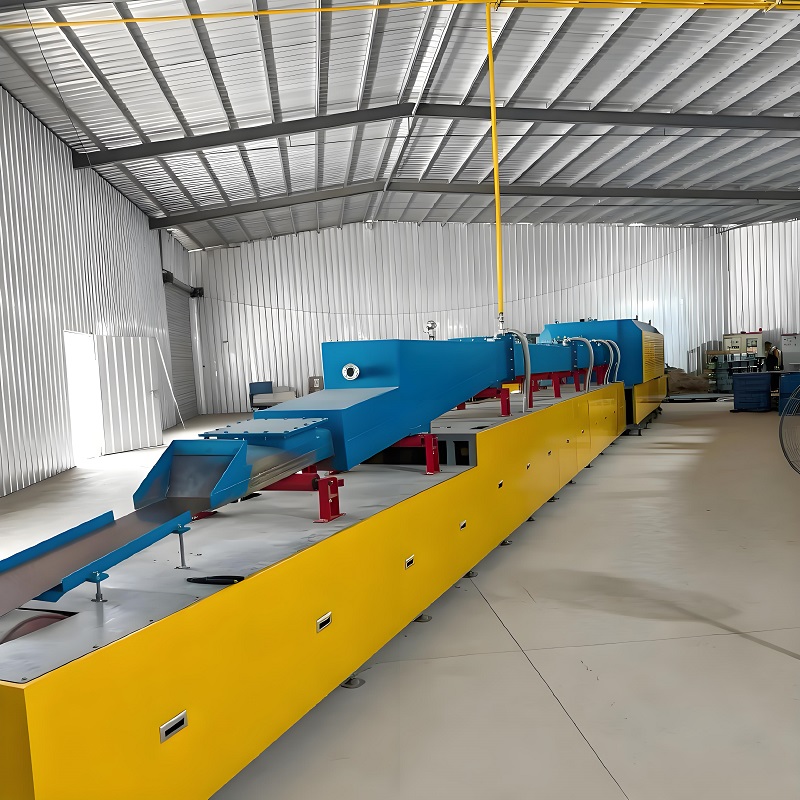
Un horno continuo suele ser adecuado para producciones de gran volumen en las que se procesan piezas similares repetidamente.
Los usuarios típicos incluyen fabricantes de componentes automotrices, plantas de sujetadores, fábricas de pulvimetalurgia, fabricantes de rodamientos y otras instalaciones de producción en masa.
En comparación con los equipos por lotes, un horno continuo puede reducir la manipulación manual y mejorar la consistencia de la producción. Sin embargo, el horno debe diseñarse correctamente según los requisitos de rendimiento reales.
Los factores de ingeniería importantes incluyen:
Por esta razón, la capacidad de producción debe calcularse a partir de la pieza de trabajo real en lugar de estimarse únicamente a partir de las dimensiones del horno.
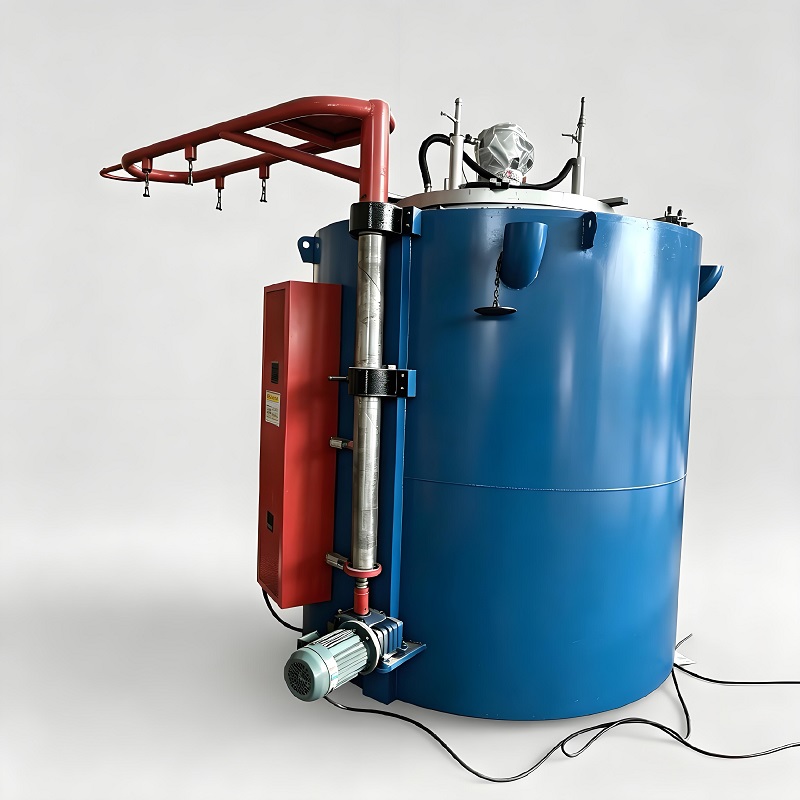
Un horno de pozo es un horno por lotes vertical que se usa comúnmente para componentes largos o cargados verticalmente.
Las aplicaciones típicas incluyen:
La estructura vertical puede ayudar a reducir los requisitos de espacio horizontal y puede ser adecuada para piezas de trabajo que son difíciles de cargar en una cámara horizontal convencional.
Los factores de selección importantes incluyen la profundidad del horno, el peso de la carga, la uniformidad de la temperatura, el método de elevación, los requisitos de la atmósfera y el control de la distorsión de la pieza de trabajo.
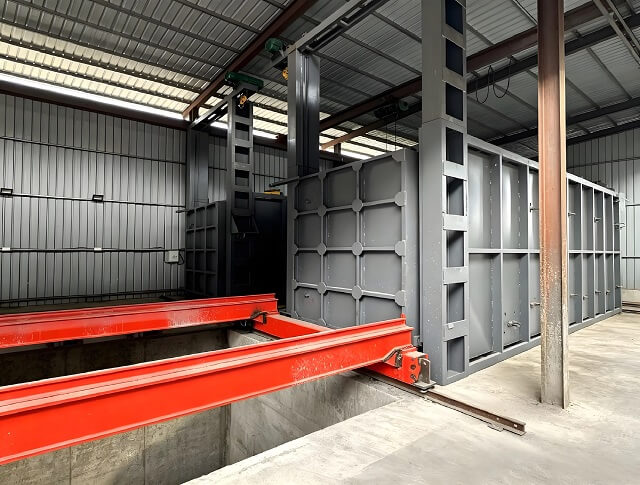
Un horno de carro, también llamado horno de fondo de automóvil, utiliza una plataforma de carga móvil para transportar piezas de trabajo grandes o pesadas dentro y fuera de la cámara de calentamiento.
Se utiliza comúnmente para:
Las consideraciones clave de ingeniería incluyen el peso de la carga, la estructura del carro, las dimensiones de la cámara, la uniformidad del calentamiento, el sellado, el aislamiento y la eficiencia de la carga.
Para piezas de trabajo grandes, el diseño del horno también debe considerar cómo se sostiene el componente durante el calentamiento para reducir deformaciones innecesarias.
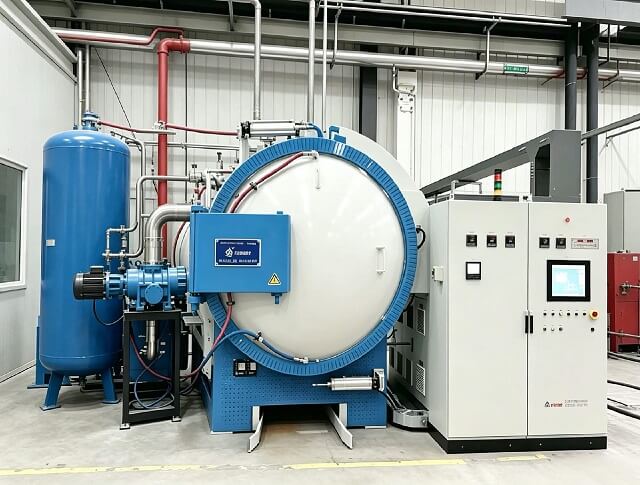
Un horno de vacío realiza un tratamiento térmico en un ambiente de baja presión para reducir la oxidación, la contaminación y las reacciones superficiales no deseadas.
Las aplicaciones típicas incluyen:
Los factores de selección importantes incluyen el nivel de vacío, el sistema de bombeo, el rango de temperatura, el método de enfriamiento, el tamaño de la cámara, la capacidad de carga y los requisitos del proceso.
Los hornos de vacío generalmente implican una mayor complejidad e inversión en equipos, por lo que son más adecuados cuando la calidad del producto o los requisitos del proceso justifican el costo adicional.
El tipo de horno correcto depende del material de la pieza de trabajo, el proceso de tratamiento térmico, el volumen de producción, los requisitos atmosféricos y las especificaciones de calidad finales.
La siguiente tabla proporciona un punto de partida general para aplicaciones industriales comunes. La selección final del horno debe confirmarse de acuerdo con la pieza de trabajo real y los requisitos de producción.
| Pieza de trabajo | Proceso común | Solución típica de horno |
|---|---|---|
| sujetadores | Carburación, temple, revenido | Horno de correa de malla continua |
| Engranajes para pulvimetalurgia | Sinterización | Horno de sinterización continua |
| Tubos de acero inoxidable | Recocido brillante | Horno de recocido brillante |
| Engranajes automotrices | Carburación, endurecimiento | Horno de carburación y enfriamiento |
| Rodamientos | Endurecimiento, revenido | Horno discontinuo o continuo |
| Radiadores de aluminio | Soldadura fuerte | Horno de soldadura fuerte en atmósfera controlada |
| Piezas de aleación de aluminio | Tratamiento de solución | Horno de tratamiento térmico de solución |
| Herramientas y troqueles | Endurecimiento, revenido | Horno de caja o de vacío |
Esta tabla debe usarse como referencia inicial en lugar de como especificación final del equipo. Por ejemplo, dos fabricantes que producen engranajes similares pueden requerir diferentes configuraciones de horno debido a diferencias en el grado del material, las dimensiones de las piezas, la profundidad requerida de la caja, la capacidad de producción, la atmósfera y los estándares de calidad.
Al comparar hornos de tratamiento térmico industriales, los compradores no deben evaluar los equipos únicamente por la temperatura máxima, las dimensiones del horno o el precio de compra.
Un horno técnicamente adecuado debe evaluarse de acuerdo con el proceso real, la pieza de trabajo, la capacidad de producción requerida, la atmósfera, el método de enfriamiento y los requisitos de calidad final.
Las siguientes especificaciones son particularmente importantes al comparar soluciones de hornos.
El horno debe ser capaz de funcionar de manera confiable a la temperatura de proceso requerida.
Sin embargo, una temperatura máxima más alta no significa automáticamente un mejor horno. Los compradores deben distinguir entre la temperatura máxima de diseño, la temperatura de funcionamiento continuo recomendada y la temperatura real requerida por el proceso.
La pregunta más importante es si el horno puede mantener condiciones estables a la temperatura de producción requerida durante un funcionamiento a largo plazo.
La mala uniformidad de la temperatura puede contribuir a:
Al comparar las especificaciones de los proveedores, los compradores deben preguntar cómo se mide la uniformidad de la temperatura y bajo qué condiciones del horno se aplica el valor indicado.
Un valor de uniformidad de temperatura no debe evaluarse independientemente del tipo de horno, temperatura de trabajo, zona de trabajo efectiva, condición de carga y método de prueba.
La capacidad de producción puede expresarse en kg/hora, piezas/hora, toneladas/día o lotes/día.
La capacidad debe calcularse de acuerdo con factores tales como:
Los compradores deben tener cuidado al comparar sólo cifras nominales de kg/hora. Dos hornos con dimensiones externas similares pueden proporcionar diferentes capacidades de producción útiles dependiendo de la pieza de trabajo y el proceso reales.
Dependiendo del tipo de horno, las dimensiones importantes pueden incluir el ancho, la altura y la profundidad de la cámara, el ancho de la cinta de malla, la longitud efectiva de la zona de calentamiento, las dimensiones de la mufla o la altura máxima de carga.
Las dimensiones de trabajo deben coincidir con la pieza de trabajo real y la disposición de carga en lugar de simplemente ser lo más grandes posible.
Sobredimensionar un horno puede aumentar la inversión en equipos, la demanda de calefacción, el consumo de atmósfera y los costos operativos sin mejorar necesariamente la capacidad de producción útil.
La atmósfera requerida del horno depende del material de la pieza de trabajo, el proceso de tratamiento térmico y las propiedades superficiales o metalúrgicas requeridas.
Dependiendo de la aplicación, los sistemas de hornos pueden utilizar nitrógeno, mezclas que contienen hidrógeno, gas craqueado de amoníaco, atmósfera endotérmica, gas inerte, atmósferas de proceso controladas o vacío.
Los compradores deben evaluar no sólo qué atmósfera se requiere, sino también el consumo de gas, el sellado del horno, el monitoreo de la atmósfera, el control de presión, los requisitos de seguridad y los costos operativos a largo plazo.
El enfriamiento es una parte integral del proceso de tratamiento térmico y no debe evaluarse por separado del horno de calentamiento.
Dependiendo de la aplicación, el enfriamiento puede implicar enfriamiento por horno, enfriamiento controlado por gas, enfriamiento por aire, enfriamiento rápido, enfriamiento con aceite, enfriamiento con agua u otros sistemas específicos del proceso.
La capacidad de enfriamiento requerida depende del material de la pieza de trabajo, la cantidad de carga, la velocidad de enfriamiento requerida, las propiedades mecánicas finales y los requisitos de distorsión.
Para la producción industrial, la automatización de los hornos puede influir en la coherencia del proceso, la carga de trabajo del operador, la trazabilidad y la eficiencia de la producción.
Dependiendo del proyecto, las funciones de control pueden incluir:
El nivel de automatización requerido debe seleccionarse de acuerdo con el proceso de producción en lugar de simplemente agregar tantas funciones como sea posible.
Una de las decisiones más comunes a la hora de planificar una línea de tratamiento térmico es si utilizar un horno continuo o un horno discontinuo.
No existe una respuesta única que sea adecuada para todas las fábricas. La elección correcta depende del volumen de producción, la variedad de productos, la estabilidad del proceso, las dimensiones de la pieza de trabajo, los requisitos de automatización, el espacio disponible y los planes de producción futuros.
| factores | Horno Continuo | Horno discontinuo |
|---|---|---|
| Volumen de producción | Más adecuado para producción de volumen medio a alto | Más adecuado para producción por lotes o de volumen bajo a medio |
| Variedad de productos | Mejor cuando se procesan piezas similares repetidamente | Más flexible para diferentes productos y recetas. |
| Automatización | Más fácil de integrar en líneas de producción automatizadas | Generalmente requiere más carga y descarga por lotes. |
| Consistencia del proceso | Muy adecuado para procesamiento continuo repetible | Buena consistencia cuando cada lote se controla adecuadamente |
| Flujo de producción | Movimiento continuo de material. | Cargar → Procesar → Descargar |
| Espacio de piso | A menudo requiere una línea de producción más larga. | Generalmente más compacto dependiendo del diseño del horno. |
| Enfoque de selección inicial | Rendimiento, velocidad de la cinta, densidad de carga, integración de líneas | Tamaño de la cámara, peso del lote, tiempo del ciclo, flexibilidad |
Por ejemplo, un fabricante de sujetadores que produce grandes cantidades de piezas similares todos los días puede beneficiarse de una línea de tratamiento térmico con cinta de malla continua.
Por el contrario, un fabricante que procesa diferentes moldes, herramientas, ejes o componentes de bajo volumen puede beneficiarse más de la flexibilidad de un horno discontinuo.
Por lo tanto, la decisión debería basarse en el modelo de producción y no simplemente en asumir que un horno continuo es más avanzado que un horno discontinuo.
La capacidad de producción es uno de los insumos más importantes a la hora de diseñar un horno de tratamiento térmico industrial.
Un cliente puede solicitar inicialmente “300 kg/hora” o “500 kg/hora”, pero este número por sí solo no es suficiente para determinar las dimensiones del horno.
Los ingenieros también deben comprender:
Estos factores influyen en el ancho de la cinta, la densidad de carga, la longitud de la zona de calentamiento, la velocidad de la cinta, el número de zonas de temperatura, la potencia de calefacción, el consumo de la atmósfera y la capacidad de refrigeración.
Considere dos clientes que requieren una capacidad de producción nominal de 500 kg/hora.
El cliente A produce pequeños sujetadores que se pueden distribuir de manera relativamente uniforme en una correa de malla. El cliente B produce componentes más grandes que requieren más espacio y un ciclo térmico más largo.
Aunque ambos clientes especifican el mismo requisito de kg/hora, las dimensiones apropiadas del horno, la velocidad de la cinta, la longitud de la zona de calentamiento y el sistema de enfriamiento pueden ser muy diferentes.
Esta es la razón por la que una cotización confiable de un horno debe basarse en la información real de la pieza de trabajo y del proceso, en lugar de basarse únicamente en la capacidad.
El costo de un horno de tratamiento térmico industrial puede variar significativamente porque la mayoría de los sistemas de hornos industriales están configurados de acuerdo con los requisitos de proceso y producción del cliente.
En lugar de preguntar sólo "¿Cuánto cuesta un horno de tratamiento térmico?", los compradores deberían primero entender qué factores técnicos influyen en la cotización final.
Un horno de lotes pequeños, un horno de cinta de malla continua, una línea de sinterización en atmósfera controlada, un horno de soldadura fuerte, una línea de carburación y un horno de vacío tienen estructuras y requisitos de sistema muy diferentes.
Las dimensiones de trabajo más grandes y la mayor capacidad de producción generalmente requieren más potencia de calefacción, materiales estructurales, aislamiento, capacidad de transporte, capacidad de enfriamiento y equipo de soporte.
Temperaturas de funcionamiento más altas pueden requerir diferentes elementos calefactores, materiales refractarios, estructuras de aislamiento, componentes del horno y estrategias de control.
Los procesos de atmósfera controlada pueden requerir sistemas de suministro de gas, control de flujo, monitoreo de la atmósfera, sistemas de sellado, sistemas de escape y equipo de seguridad adicional.
El enfriamiento con aceite, el enfriamiento con agua, el enfriamiento controlado, el enfriamiento rápido u otros sistemas de enfriamiento especializados pueden afectar significativamente la configuración general de la línea del horno.
Los sistemas PLC, los controles HMI, la gestión de recetas, el registro de datos, la carga y descarga automática, el monitoreo remoto y la integración de la línea de producción también pueden influir en el costo del equipo.
Por este motivo, comparar las cotizaciones de los hornos sólo por el precio puede resultar engañoso. Los compradores deben comparar el alcance técnico completo, los materiales del horno, la capacidad del proceso, la automatización, el sistema atmosférico, el sistema de enfriamiento, los accesorios incluidos, los requisitos de instalación y el soporte posventa.
Para recomendar una configuración adecuada del horno y preparar una cotización precisa, el proveedor del horno necesita más información que la temperatura máxima requerida.
Proporcionar información detallada sobre la pieza de trabajo y el proceso al comienzo de un proyecto puede reducir la comunicación innecesaria y ayudar a los ingenieros a evaluar con mayor precisión el tamaño del horno, el sistema de calefacción, la atmósfera, el método de enfriamiento, la capacidad de producción y los requisitos de automatización.
Por favor proporcione:
Especifique el proceso requerido, como recocido, endurecimiento, revenido, cementación, sinterización, soldadura fuerte o tratamiento térmico en solución.
Si ya tiene un proceso de tratamiento térmico existente, proporcionar la curva de temperatura o los parámetros del proceso puede ayudar a los ingenieros a comprender sus requisitos con mayor precisión.
Proporcione la capacidad de producción requerida en kg/hora, piezas/hora, toneladas/día o lotes/día.
Si es posible, proporcione también las horas de trabajo previstas por día y los días de producción por año.
Dependiendo de la aplicación, la información útil puede incluir:
Si se conoce, especifique la atmósfera protectora o de proceso requerida. Si no está seguro, proporcione los requisitos de materiales y procesos para que se pueda evaluar el sistema atmosférico adecuado.
La información útil de fábrica incluye:
Es normal que los compradores, especialmente cuando planifican una nueva línea de tratamiento térmico, no tengan confirmados todos los parámetros técnicos desde el principio.
Comience con la información que ya tiene: la pieza de trabajo, el material, el proceso actual, la capacidad de producción objetivo y el resultado de calidad que necesita lograr.
La configuración restante del horno se puede evaluar paso a paso de acuerdo con los requisitos de producción reales.
Todo proyecto de tratamiento térmico comienza con la pieza, el material, el proceso y la capacidad de producción requerida.
Si está planificando una nueva línea de tratamiento térmico, aumentando la capacidad de producción, reemplazando un horno existente o tratando de resolver problemas como oxidación, dureza inconsistente, deformación, control de atmósfera inestable o baja eficiencia de producción, envíenos sus requisitos de aplicación.
Rexin puede evaluar la pieza de trabajo, el proceso de tratamiento térmico, la capacidad de producción, la atmósfera del horno, los requisitos de enfriamiento y las condiciones de la fábrica para ayudar a determinar una configuración adecuada del horno.
Para obtener una recomendación y cotización de hornos más precisa, envíenos:
¿Tiene un proyecto de horno? Envíenos el dibujo de su pieza de trabajo o sus requisitos de producción para analizar la solución de tratamiento térmico adecuada.
Si está interesado en alguno de nuestros productos o desea realizar su pedido personalizado, por favor no dude en contactarnos. Esperamos establecer relaciones comerciales exitosas con usted.