Productos
Sobre nosotros

Soporte técnico

Oct. 07, 2026
Compartir:Un horno de sinterización con cinta de malla se utiliza ampliamente para el tratamiento térmico continuo de componentes de pulvimetalurgia. A diferencia de un horno discontinuo, las piezas de trabajo viajan continuamente a través de diferentes zonas de proceso sobre una cinta de malla resistente al calor, lo que permite integrar el calentamiento, la sinterización y el enfriamiento en una línea de producción continua.
Sin embargo, seleccionar y operar un horno de sinterización con cinta de malla implica más que establecer una temperatura objetivo. La composición del material, los requisitos de desaglutinación, la atmósfera protectora, la carga de la cinta, la velocidad de transporte, la configuración de la zona de calentamiento y las condiciones de enfriamiento pueden influir en el proceso de sinterización.
Esta guía explica cómo funciona un horno de sinterización con cinta de malla continua, las principales etapas del proceso de sinterización de pulvimetalurgia, el papel de la atmósfera protectora y el enfriamiento, las aplicaciones adecuadas y los parámetros clave que los compradores deben evaluar al planificar una línea de producción.
Un horno de sinterización con cinta de malla es un horno industrial continuo que transporta piezas de trabajo a través del horno sobre una cinta de malla metálica en movimiento. Se considera comúnmente para producción repetitiva donde las piezas requieren un calentamiento controlado bajo una atmósfera de proceso específica seguido de un enfriamiento controlado.
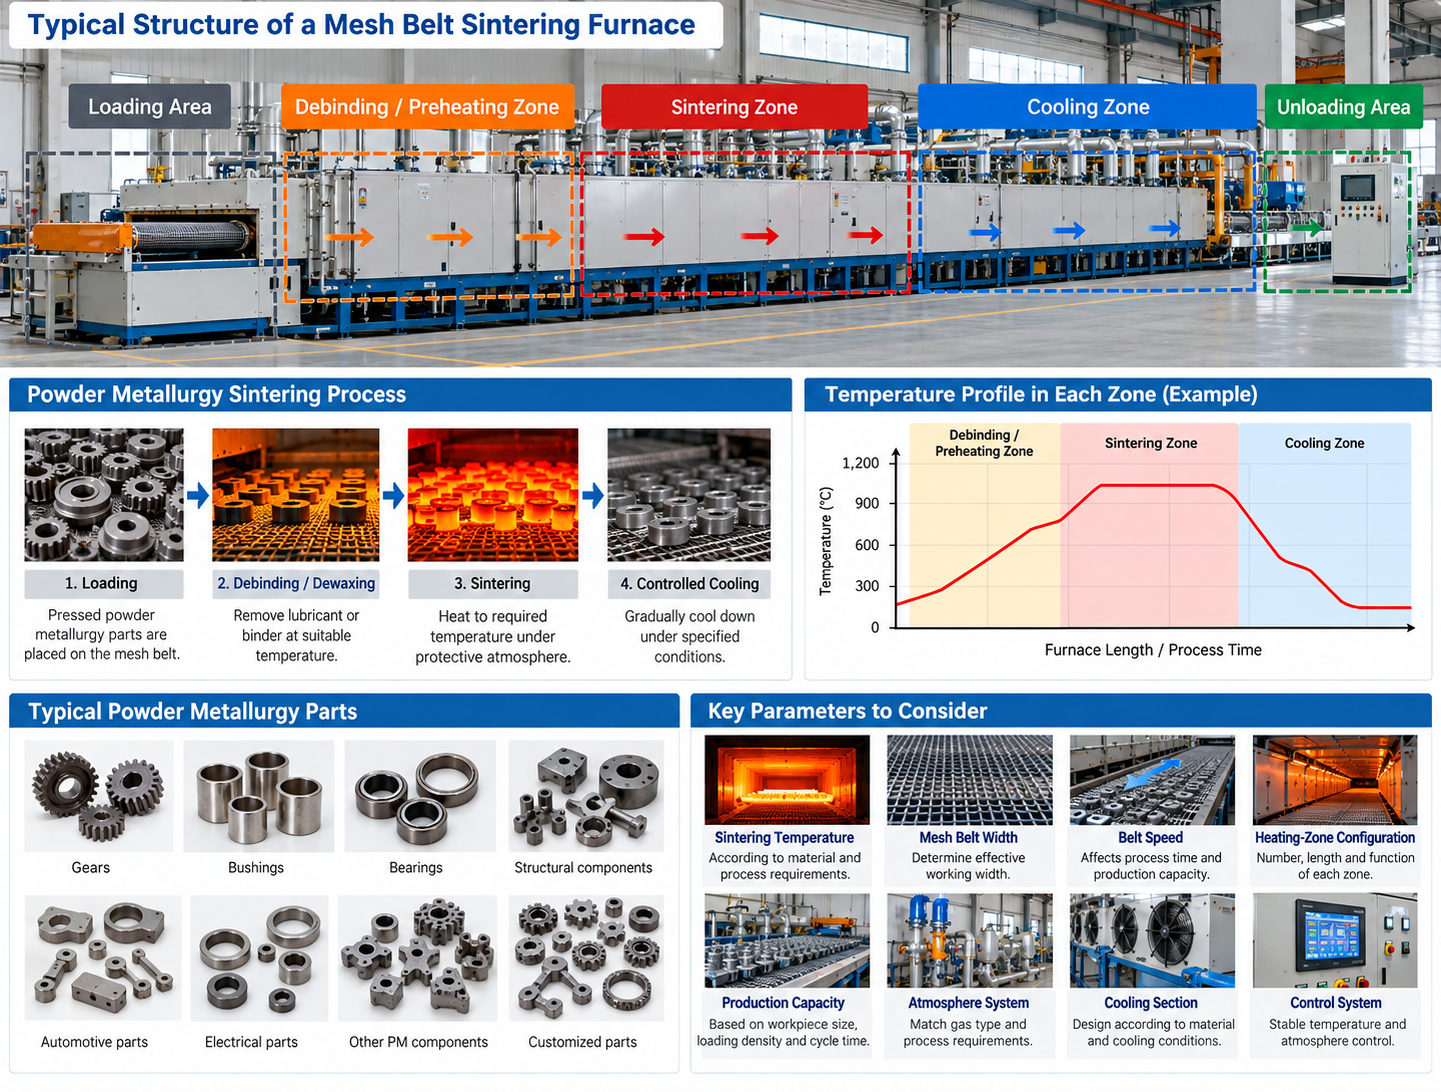
En la producción de pulvimetalurgia, los componentes prensados se pueden cargar en la cinta y moverse a través de diferentes secciones del horno según el proceso requerido. Dependiendo del material y los requisitos de producción, la línea puede incluir secciones de desaglomerado o precalentamiento, sinterización a alta temperatura y enfriamiento.
La velocidad de transporte, la longitud efectiva de calentamiento y la disposición de las zonas de temperatura determinan cuánto tiempo permanecen las piezas en cada etapa. Por esta razón, el rendimiento del horno no debe evaluarse únicamente por su temperatura máxima de funcionamiento. Se deben considerar en conjunto el perfil completo de temperatura, las condiciones atmosféricas, el método de carga y la capacidad de producción.
La operación continua puede ser particularmente útil para componentes de pulvimetalurgia estandarizados producidos en lotes repetidos porque el horno puede mantener un flujo de material constante a través de las etapas definidas del proceso.
En la producción de pulvimetalurgia, la sinterización es el proceso térmico utilizado para unir partículas de polvo compactadas y desarrollar las propiedades requeridas del componente. Para un horno de cinta de malla continua, el proceso completo normalmente implica varias etapas en lugar de un solo paso de calentamiento.
El proceso exacto depende de la composición del polvo, el lubricante o aglutinante, la geometría de la pieza y las propiedades finales requeridas. Una línea continua típica puede incluir desaglomerado o desparafinado, precalentamiento, sinterización y enfriamiento controlado.
Antes de la etapa principal de sinterización, es posible que sea necesario eliminar de las piezas los lubricantes o aglutinantes utilizados durante la compactación del polvo.
Esta etapa a menudo se denomina desaglomerado o desparafinado. Las condiciones de extracción deben adaptarse al material y al sistema aglutinante para que las piezas puedan pasar a las siguientes etapas de calentamiento en condiciones de proceso adecuadas.
Por lo tanto, la configuración del horno para esta sección debe determinarse de acuerdo con el proceso de producción y el polvo real en lugar de tratarse como una configuración estándar fija.
Después de la etapa inicial de desaglomerado, las piezas continúan a través de las secciones de calentamiento a medida que su temperatura aumenta hacia el rango de sinterización requerido.
Un perfil de calentamiento controlado ayuda a preparar las piezas para la etapa principal de sinterización. La velocidad de calentamiento y el tiempo de residencia requeridos dependen del material, las dimensiones de las piezas, la disposición de carga y las especificaciones del proceso.
En la zona de sinterización principal, las piezas de pulvimetalurgia compactadas se calientan según el material requerido y las condiciones del proceso. Durante esta etapa, se desarrolla una unión entre las partículas de polvo y el componente desarrolla sus propiedades metalúrgicas requeridas.
La temperatura de sinterización requerida y el tiempo de mantenimiento varían según el sistema de material. Para un horno continuo, el tiempo de residencia está influenciado por factores como la longitud efectiva de la zona y la velocidad de la cinta de malla.
Esta es la razón por la que un horno de sinterización de pulvimetalurgia adecuado debe diseñarse en función del proceso requerido en lugar de seleccionarse únicamente según su temperatura máxima.
Después de salir de la zona de sinterización principal, las piezas entran en la sección de enfriamiento. Las condiciones de enfriamiento son una parte importante del ciclo completo de sinterización y deben adaptarse al material, la atmósfera y las propiedades finales requeridas.
En una línea de producción continua, es posible que también sea necesario mantener la protección de la atmósfera durante las etapas de enfriamiento relevantes antes de que las piezas queden expuestas al aire circundante.
Por tanto, el proceso completo puede entenderse como:
Carga → Desligado / Desparafinado → Precalentamiento → Sinterización → Enfriamiento controlado → Descarga
La atmósfera protectora es una de las condiciones clave del proceso en la sinterización de pulvimetalurgia. Durante el calentamiento y enfriamiento, la atmósfera circundante del horno puede influir en el estado de la superficie de las piezas y en la estabilidad del proceso de sinterización.
Un horno de sinterización en atmósfera controlada está diseñado para mantener el ambiente de proceso requerido a través de las zonas relevantes del horno. La atmósfera adecuada depende de la composición del polvo, la temperatura de sinterización, el sistema lubricante o aglutinante y las propiedades requeridas del componente terminado.
Dependiendo de la aplicación se pueden utilizar nitrógeno, mezclas que contengan hidrógeno u otros gases de proceso específicos. El tipo de gas, la composición y las condiciones de flujo correctos deben determinarse de acuerdo con el material real y el proceso de sinterización establecido.
El control de la atmósfera no debe considerarse separadamente del propio horno. El sellado del horno, la introducción de gas, la disposición de la zona de calentamiento, el diseño del escape y la sección de enfriamiento deben trabajar juntos para mantener las condiciones adecuadas del proceso.
Por lo tanto, para los compradores que comparan hornos de sinterización para pulvimetalurgia, es importante proporcionar la atmósfera requerida o las especificaciones del proceso existente al solicitar una cotización. Si el proceso ya se está ejecutando con éxito en otro horno, la información sobre la atmósfera existente y las condiciones de producción también puede ayudar al fabricante del horno a evaluar una configuración adecuada.
No existe una única atmósfera protectora adecuada para cada material pulvimetalúrgico. La selección depende del sistema de materiales y del propósito del proceso.
Atmósferas basadas en nitrógeno Puede utilizarse en procesos de pulvimetalurgia adecuados cuando los requisitos del material y del proceso lo permitan.
Atmósferas que contienen hidrógeno Puede especificarse para aplicaciones que requieren condiciones reductoras. Su composición y uso deben determinarse de acuerdo con el material, el proceso y los requisitos de seguridad reales.
También pueden ser necesarias otras configuraciones de atmósfera controlada para materiales o procesos de producción específicos. Los compradores deben evitar seleccionar un horno basándose únicamente en una descripción general, como "horno de atmósfera protectora", sin confirmar los requisitos reales del gas y del proceso.
Al preparar una consulta sobre hornos, es útil proporcionar la Grado del material, composición de la atmósfera existente, temperatura de sinterización requerida y condición de superficie deseada. . Estos detalles permiten evaluar juntos el sistema de horno y atmósfera.
Los hornos de sinterización con cinta de malla se consideran comúnmente para componentes de pulvimetalurgia que pueden transportarse continuamente y disponerse de manera confiable en la cinta transportadora durante el proceso de calentamiento y enfriamiento.
Las aplicaciones típicas pueden incluir engranajes PM, casquillos, cojinetes, componentes estructurales y otras piezas metálicas prensadas producidas en cantidades repetitivas. A base de hierro y a base de cobre. componentes de metalurgia de polvos son aplicaciones comunes para la sinterización continua, siempre que el material requerido, la temperatura, la atmósfera y las condiciones de carga sean adecuadas para el diseño del horno.
Sin embargo, la forma de la pieza y el material por sí solos no determinan si un horno de cinta de malla es adecuado. El fabricante del horno también debe evaluar las dimensiones y el peso de cada pieza, la densidad de carga, la capacidad de producción requerida, la temperatura de sinterización y los requisitos atmosféricos.
Los componentes muy pesados, las geometrías inusuales, los materiales especiales o los procesos que requieren condiciones fuera del rango operativo práctico de un sistema de correa de malla pueden requerir otra configuración del horno.
Por esta razón, los compradores que planean una línea de producción continua de pulvimetalurgia deben proporcionar dibujos de las piezas de trabajo o fotografías claras junto con información sobre el material y la capacidad antes de finalizar la configuración del horno.
Para aplicaciones adecuadas, el procesamiento continuo permite que las piezas de pulvimetalurgia se muevan a través de etapas de proceso definidas sin cargar y descargar lotes de horno separados.
Un horno de sinterización con cinta de malla continua puede combinar alimentación de material, calentamiento, sinterización y enfriamiento controlado en un solo flujo de producción. La velocidad de la cinta y la configuración de la zona del horno se pueden adaptar al tiempo de procesamiento y a la capacidad de producción requeridos.
Este tipo de sistema puede resultar particularmente útil para los fabricantes que producen piezas estandarizadas repetidamente, donde las condiciones de proceso estables y el flujo de producción continuo son importantes.
La principal ventaja no es simplemente que el horno funcione continuamente. Una línea correctamente configurada permite pieza de trabajo, perfil de temperatura, atmósfera, velocidad de transporte, disposición de carga y proceso de enfriamiento ser considerado como un sistema de producción completo.
Una de las decisiones clave en la producción de pulvimetalurgia es si se utiliza un horno de cinta de malla continua o un horno de sinterización discontinua. La elección correcta depende de la pieza de trabajo, el material, las condiciones del proceso, el volumen de producción y la flexibilidad de producción requerida.
Un horno de sinterización con cinta de malla continua transporta piezas a través del horno a una velocidad de cinta controlada. Para aplicaciones adecuadas de pulvimetalurgia, diferentes secciones de la línea pueden realizar desaglomerado o precalentamiento, sinterización y enfriamiento controlado como parte de un proceso continuo.
Esta configuración generalmente es más adecuada para la producción repetitiva donde se fabrican continuamente componentes similares y el proceso requerido se puede mantener dentro de las condiciones operativas del sistema de correa de malla.
El funcionamiento continuo también hace que la capacidad de producción esté estrechamente relacionada con factores como el ancho de la cinta, la disposición de carga, la velocidad de transporte y la longitud efectiva de la zona del horno.
Un horno discontinuo procesa una carga definida de piezas en un ciclo de funcionamiento. Dependiendo del proceso, puede ser más adecuado cuando las cantidades de producción son menores, los tipos de productos cambian con frecuencia o el material requerido y las condiciones del proceso no son apropiadas para el transporte por correa de malla continua.
El procesamiento por lotes también puede proporcionar una mayor flexibilidad para aplicaciones en las que diferentes productos requieren ciclos de proceso significativamente diferentes.
Ningún tipo de horno es automáticamente mejor para cada aplicación. Un fabricante que produce grandes cantidades de componentes PM similares puede beneficiarse del procesamiento continuo, mientras que otro fabricante que maneja lotes más pequeños o cambia productos con frecuencia puede requerir una configuración de horno diferente.
Antes de tomar la decisión, comparematerial de la pieza de trabajo, dimensiones y peso de la pieza, capacidad de producción, temperatura de sinterización, atmósfera protectora, método de carga y ciclo de proceso requerido .
En última instancia, el horno debe seleccionarse de acuerdo con el proceso de producción en lugar de simplemente elegir "continuo" o "por lotes" según el precio del horno.
Al comparar hornos de sinterización con cinta de malla, la temperatura máxima y las dimensiones generales del horno no son suficientes para determinar si un sistema es adecuado. El horno debe evaluarse de acuerdo con el proceso de producción completo y los requisitos reales de la pieza de trabajo.
La temperatura de sinterización requerida depende principalmente del material pulvimetalúrgico y de las especificaciones del proceso. Afecta el sistema de calentamiento del horno, la estructura de aislamiento, el diseño del transportador y otros componentes expuestos a la temperatura del proceso.
Los compradores deben proporcionar la temperatura de funcionamiento normal y el rango de proceso requerido en lugar de seleccionar el equipo únicamente según la temperatura más alta que se muestra en las especificaciones del horno.
El ancho de la cinta de malla afecta la cantidad de piezas que se pueden colocar a lo largo del transportador y, por lo tanto, influye en la capacidad de producción. Sin embargo, el ancho nominal de la cinta no debe considerarse automáticamente como el ancho de carga utilizable.
Se deben considerar las dimensiones de la pieza de trabajo, el espacio entre las piezas y la disposición de carga al determinar el ancho de trabajo efectivo.
En un horno de sinterización continua, la velocidad de la cinta de malla está estrechamente relacionada con el tiempo que las piezas permanecen dentro de cada zona de proceso.
Por lo tanto, se debe evaluar la velocidad de la cinta necesaria junto con la longitud efectiva de las zonas de calentamiento y de sinterización. Simplemente aumentar la velocidad del transportador para obtener un mayor rendimiento puede reducir el tiempo de proceso disponible y puede no cumplir con el ciclo de sinterización requerido.
Un horno continuo puede contener varias secciones de calentamiento controladas según el proceso requerido. El número, la longitud y la función de estas zonas deben determinarse según el perfil de temperatura y el tiempo de residencia requerido.
Al comparar cotizaciones, los compradores deben verificar el dimensiones efectivas de la zona de trabajo en lugar de comparar sólo las dimensiones externas de toda la línea de hornos.
La producción requerida debe definirse lo más claramente posible, como la cantidad esperada o el peso de piezas aceptables producidas por hora o por día.
La capacidad de producción está influenciada por las dimensiones de la pieza de trabajo, el peso individual, la densidad de carga, el ancho de la cinta, la velocidad de transporte y el tiempo de proceso. Por este motivo, un cálculo de capacidad significativo requiere información real de la pieza de trabajo.
El sistema de atmósfera debe coincidir con el material en polvo y el proceso de sinterización establecido. Los compradores deben especificar el gas de proceso requerido o la composición de la atmósfera existente siempre que esta información esté disponible.
La introducción de gas, el sellado del horno, las disposiciones de escape y la protección de la atmósfera a través de las zonas de proceso relevantes deben considerarse como parte del diseño completo del horno.
Se debe considerar la sección de enfriamiento al determinar la configuración completa de la línea. Su diseño depende de factores como el material, la tasa de producción, las condiciones de enfriamiento requeridas y los requisitos atmosféricos.
Por lo tanto, los compradores deben comparar el conjunto proceso de calentamiento-sinterización-enfriamiento , en lugar de evaluar solo la sección de alta temperatura del horno.
Cuando las piezas sinterizadas no alcanzan la condición superficial, las dimensiones o la consistencia esperadas, el horno en sí no siempre es la única causa. Se deben comprobar conjuntamente el material, la compactación, la carga, el perfil de temperatura, la atmósfera y las condiciones de refrigeración.
Si las piezas muestran oxidación o decoloración inesperada, verifique la atmósfera protectora, el sellado del horno, el suministro de gas y el punto en el que las piezas están expuestas al aire.
La variación entre piezas puede estar relacionada con la densidad de carga, la distribución de temperatura, la velocidad de la correa o las diferencias en el tiempo de residencia. Por lo tanto, se debe considerar el patrón de carga real al evaluar la estabilidad del proceso.
El lubricante o aglutinante residual puede indicar que las condiciones de desaglomerado no son adecuadas para el material, la disposición de carga o la tasa de producción. La etapa de desaglomerado debe evaluarse junto con el proceso de calentamiento posterior.
Los cambios dimensionales durante la sinterización están influenciados por el material en polvo, las condiciones de compactación y el ciclo térmico. Si la consistencia dimensional se convierte en un problema, se deben revisar tanto el proceso del material como el perfil de temperatura del horno.
El funcionamiento a largo plazo impone exigencias térmicas y mecánicas al sistema transportador. La carga de la correa, la temperatura de funcionamiento, el estado de la correa, la alineación y el sistema de transmisión deben verificarse como parte del mantenimiento de rutina del horno.
Por lo tanto, la solución de problemas debe centrarse en el completo material-horno-atmósfera-transportador-sistema de enfriamiento , en lugar de cambiar la configuración de una caldera sin identificar la causa.
No es necesario preparar una especificación técnica completa antes de contactar al fabricante del horno. Para una evaluación inicial, suelen ser suficientes algunos detalles básicos:
1. ¿Qué piezas necesitas para sinterizar?
Una foto o un dibujo son útiles.
2. ¿Cuál es el material?
Por ejemplo, piezas de pulvimetalurgia a base de hierro o cobre.
3. ¿Qué temperatura de sinterización necesita?
Si no está seguro, proporcione la información de su proceso existente, si está disponible.
4. ¿Qué capacidad de producción necesitas?
Una producción aproximada por hora o por día es suficiente para la discusión inicial.
Con estos detalles básicos, el fabricante del horno puede evaluar primero el tipo de horno adecuado y la configuración general. Durante la discusión técnica se puede confirmar información adicional como la atmósfera protectora, la disposición de carga, la fuente de alimentación y el espacio de instalación.
¿No estás seguro de todos los parámetros? Envíenos primero la foto o el dibujo de su pieza de trabajo y podremos comenzar desde allí.
Un horno de sinterización con cinta de malla se utiliza para el procesamiento térmico continuo de componentes adecuados transportados a través del horno sobre una cinta de malla metálica. En pulvimetalurgia, se puede utilizar para el procesamiento continuo de componentes compatibles a base de hierro, cobre y otros componentes PM de acuerdo con el material requerido y las condiciones del proceso.
Un horno de cinta de malla procesa piezas de forma continua, mientras que un horno discontinuo procesa una carga definida en cada ciclo. Los hornos continuos suelen considerarse para la producción repetitiva de piezas similares, mientras que los sistemas por lotes pueden ofrecer más flexibilidad cuando los productos o los ciclos de proceso cambian con frecuencia.
La atmósfera necesaria depende del material y del proceso de sinterización. Dependiendo de la aplicación, se pueden utilizar atmósferas de proceso basadas en nitrógeno, que contengan hidrógeno u otras atmósferas de proceso específicas. La composición del gas debe confirmarse de acuerdo con los requisitos reales del material y del proceso.
La capacidad del horno depende de varios factores, incluidas las dimensiones y el peso de las piezas, la densidad de carga, el ancho de la cinta de malla, la velocidad de la cinta y el tiempo de proceso requerido. Proporcionar una fotografía o un dibujo de la pieza de trabajo y una producción horaria o diaria aproximada suele ser suficiente para comenzar una evaluación inicial.
Sí. La configuración del horno se puede diseñar según la pieza de trabajo, el material, la temperatura del proceso, la atmósfera y los requisitos de producción. Las dimensiones de trabajo, las zonas de calentamiento, el sistema de transporte y la sección de enfriamiento se pueden evaluar según la aplicación real.
Un horno de sinterización con cinta de malla debe considerarse como un sistema de producción completo y no simplemente como una cámara de calentamiento de alta temperatura. La pieza de trabajo, el perfil de temperatura, la atmósfera protectora, el sistema de transporte por correa y el proceso de enfriamiento deben trabajar juntos.
Para aplicaciones adecuadas de pulvimetalurgia, el procesamiento con cinta de malla continua puede proporcionar un flujo de producción eficiente desde la carga hasta la sinterización y el enfriamiento controlado.
Rexin ofrece servicios personalizados soluciones de hornos de sinterización continua basado en los requisitos reales de la pieza de trabajo y del proceso.
¿Está planificando un proyecto de sinterización de pulvimetalurgia? Envíenos foto o dibujo de la pieza, material, temperatura requerida y capacidad de producción aproximada. Podemos comenzar con estos detalles básicos y ayudar a evaluar una configuración de horno adecuada.
Si está interesado en alguno de nuestros productos o desea realizar su pedido personalizado, por favor no dude en contactarnos. Esperamos establecer relaciones comerciales exitosas con usted.